济南金属加工全解析:从图纸到成品的工艺、选厂与报价指南
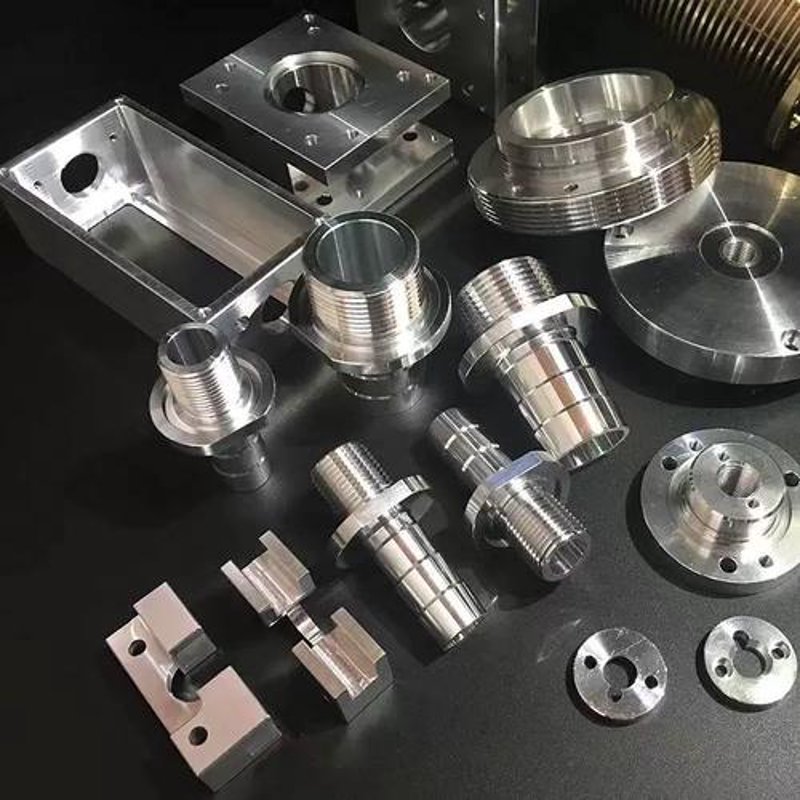
在山东的制造业版图上,济南是一个绕不开的节点。这里既有老牌的机床、重卡、装备制造产业基础,也有大量中小型机械厂、自动化设备公司和工程配套企业,而这些企业的共同点之一,就是离不开金属加工。无论是设备外壳、机架底座、传动零件,还是非标工装夹具,都需要经过切割、折弯、焊接、机加、表面处理等一系列工序才能落地。本文围绕济南金属加工这一主题,把工艺流程、来图定制、批量生产、选厂要点和报价逻辑讲清楚,供采购和工程技术人员参考。
一、济南金属加工为什么值得关注
济南的工业结构决定了本地金属加工需求的结构。一方面,济南及周边聚集了重型机械、工程机械、汽车零部件、环保设备、农业机械等整机与配套企业,这些行业对结构件、钣金件、机加件的需求量稳定且持续;另一方面,章丘、长清、历城、槐荫等区域分布着大量中小加工厂,形成了从下料、成型到机加、表面处理的配套网络。
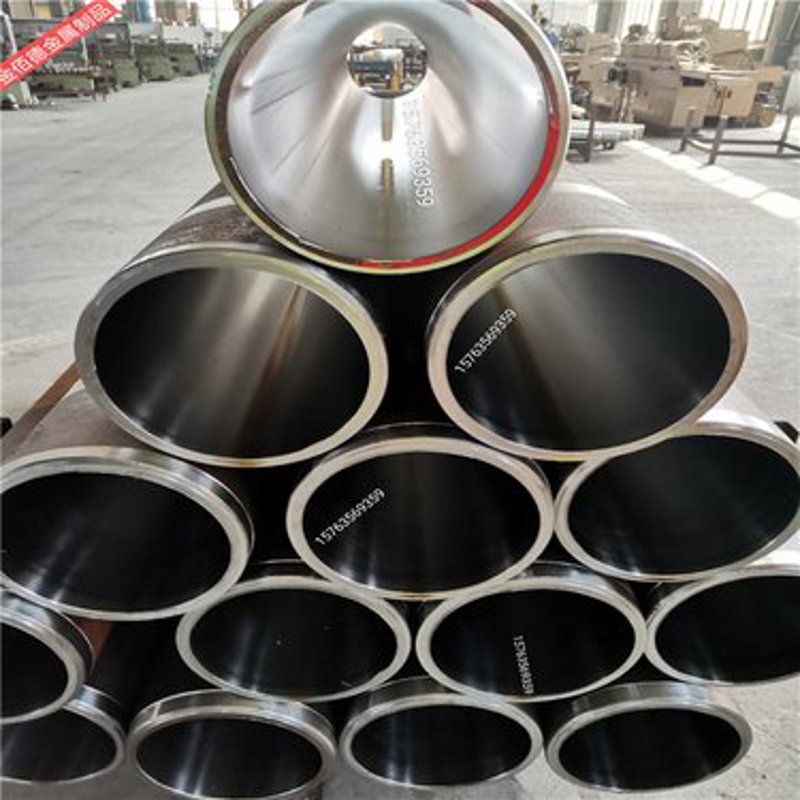
对采购方来说,在济南金属制品厂家下单有几个现实优势:
- 配套链条完整:激光切割、折弯、焊接、机加工、喷塑等环节可以在同一区域完成,减少跨省协作带来的沟通成本和运输损耗。
- 响应速度快:省内物流通常次日可达,样品确认、图纸变更、现场对接都比远距离协作更灵活。
- 适合中小批量:相比只接大单的大型工厂,本地加工厂对几十件到几千件的订单接受度更高,适合设备试制和小批量配套。
- 技术工人储备充足:济南及周边长期从事机械加工的技术工人较多,焊接、数控、装配等工种相对好招。
二、金属加工包含哪些工艺?一份通俗清单
很多人第一次接触金属加工厂时,容易把"金属加工"理解成单一工序。实际上,一件金属件从原材料到成品,往往是多种工艺的组合。常见的工序可以按阶段划分:
1. 下料阶段
- 激光切割:适合碳钢、不锈钢、铝板、铜板,切口平整,适合复杂轮廓和中小批量,是目前钣金件最主流的下料方式。
- 等离子切割:适合中厚板,成本相对低,切割面略粗糙,常用于机架、底板等对外观要求不高的结构件。
- 剪板:用于直线下料,效率高、成本低,适合规则矩形板料。
- 锯切、火焰切割:多用于型材、方管、圆钢、厚板的下料。
2. 成型阶段
- 数控折弯:钣金件的核心工序,需要计算展开尺寸和折弯系数,折弯顺序安排不当会导致干涉或尺寸偏差。
- 冲压:适合大批量、形状固定的零件,需要开模,单件成本随产量下降。
- 卷圆、滚弯:用于筒体、弧形板、护罩等零件。
- 拉伸、旋压:用于壳体、端盖类零件。
3. 连接与机加阶段
- 焊接:二保焊、氩弧焊、激光焊、机器人焊接,按材质和外观要求选择。
- CNC 加工:车削、铣削、钻孔、攻丝、加工中心、车铣复合,适合对尺寸精度和形位公差要求较高的零件。
- 铆接、压铆:压铆螺母、压铆螺柱在钣金件中很常见,便于后期装配。
4. 表面处理阶段
- 喷塑(粉末喷涂):附着力好、色彩选择多,是设备外壳、机箱机柜的常用工艺。
- 喷漆:适合大面积、对外观质感要求较高的场合。
- 电镀、热镀锌:防腐性能好,多用于户外或潮湿环境的结构件。
- 阳极氧化、拉丝、抛光:主要用于铝件和不锈钢件,兼顾防腐与外观。
- 发黑、钝化:常用于五金件、紧固件和不锈钢件的防锈处理。
三、来图加工:非标金属件定制的完整流程
来图加工和非标金属件加工是很多采购方最关心的问题。所谓来图加工,就是客户提供图纸或样件,加工厂按图生产。看似简单,实际流程中有不少细节决定成败。
一个规范的定制流程通常包括以下环节:
- 图纸评审:加工厂工程师检查图纸的完整性,包括材质、板厚、公差、表面处理、数量、装配关系等。很多图纸存在的问题是标注不全或公差要求与工艺不匹配,这一步可以提前发现。
- 工艺可行性评估:判断折弯是否干涉、焊接变形是否可控、孔位是否需要留加工余量、薄壁件是否会变形。
- 报价与交期确认:明确材料单价、加工费、表面处理费、包装运输费和税率。
- 打样:对于结构复杂或精度要求高的零件,先做样品确认,避免批量返工。
- 批量生产:按确认的工艺文件和首件检验标准执行。
- 检验与交付:尺寸抽检或全检,出具检验记录,按约定方式包装发货。
需要提醒的是,金属零件定制中,图纸越清晰,沟通成本越低。建议在图纸上标明关键尺寸、基准面、配合公差和特殊要求,必要时附上 3D 模型(STEP、IGES 等格式),能显著减少来回确认的次数。
四、批量生产如何保证一致性
金属件批量生产最怕的不是单件做不好,而是第一批和第三批不一样。要保证一致性,通常需要在几个方面下功夫:
- 首件检验:批量开始前确认首件尺寸、外观、装配,作为后续生产的基准。
- 工装夹具:焊接工装、折弯定位工装、钻孔模板能大幅降低人为误差。
- 模具与刀模管理:冲压件、折弯件的模具状态直接影响尺寸稳定性,需要定期维护。
- 检具与量具:卡尺、千分尺、塞规、二次元影像仪、三坐标测量机,按精度要求配置。
- 工艺文件固化:把折弯顺序、焊接参数、加工余量写进作业指导书,避免不同班组做法不一致。
- 材料批次管理:不同批次的板材在硬度、平整度上可能有差异,尤其是冷轧板和不锈钢板。
如果订单涉及装配关系,建议在合同中约定关键配合尺寸的检验方式和抽检比例,这比事后扯皮要有效得多。
五、材料怎么选?常见金属材质适用场景
材料选择直接关系到成本、强度、防腐和加工难度。以下是几种常见材质的大致适用范围:
- Q235B 碳钢:强度适中、价格实惠、焊接性能好,适合机架、底座、支架等结构件。
- Q345B 低合金钢:强度更高,适合承重较大的结构件。
- 45# 钢:常用于轴类、齿轮、销轴等需要调质处理的机加件。
- 304 不锈钢:耐腐蚀性好,适合食品设备、医疗设备、户外设施。
- 316L 不锈钢:耐氯离子腐蚀能力强,适合化工、海洋环境。
- 6061 铝合金:重量轻、易加工、可阳极氧化,适合自动化设备框架、面板、散热件。
- 5052 铝板:成型性和耐蚀性较好,适合钣金外壳。
- 镀锌板、冷轧板:成本低、表面状态好,是机箱机柜和室内设备的常用材料。
在实际项目中,材料往往需要在成本、重量、防腐和加工性之间权衡。比如同样是户外设备外壳,镀锌板喷塑和 304 不锈钢的成本差距可能很大,但使用寿命和维护周期也不同,需要结合使用环境判断。
六、选择济南金属加工厂家的七个考察维度
市场上的金属加工厂数量不少,能力参差不齐。筛选供应商时,可以从以下几个维度实地或线上考察:
- 设备清单:有没有激光切割机、数控折弯机、焊接设备、CNC 加工中心,设备的品牌、吨位、行程决定了可加工零件的尺寸范围。
- 工艺覆盖度:如果一家工厂只能做切割,其余工序全部外协,交期和质量的可控性会打折扣。
- 质检能力:有没有专职检验人员,是否配备三坐标、二次元、硬度计、盐雾试验等设备。
- 工程配合能力:能否对图纸提出优化建议,比如减少焊接变形、简化折弯工序、降低材料浪费。
- 过往案例:有没有做过同类型产品或同行业客户,行业经验能减少大量试错成本。
- 交期稳定性:了解工厂的排产方式和旺季情况,避免因为插单导致延期。
- 沟通与响应:报价是否清晰、技术问题回复是否及时,这往往比价格更能反映长期合作体验。
建议在正式下单前先做一次小批量试单,通过实际交付来验证工厂的尺寸控制、外观处理和交期表现,这比看宣传资料可靠得多。
七、金属加工报价为什么差距大?
同一个零件,不同山东金属制品厂家报出的价格可能相差百分之二三十,原因通常集中在以下几点:
- 材料成本:材料单价随行情波动,用量计算方式(是否含损耗、余料如何计价)也会影响报价。
- 加工工时:激光切割按米或按小时计费,折弯按刀数,机加按工时,工序越多成本越高。
- 批量大小:批量越大,单件分摊的编程、调机、工装成本越低。
- 精度要求:普通钣金件公差通常在 ±0.1~0.2mm 级别,而精密机加件可能要求 ±0.02mm 以内,设备和工时投入完全不同。
- 表面处理:喷塑、电镀、阳极氧化的价格差异明显,颜色、膜厚、是否有特殊盐雾要求都会影响费用。
- 包装与运输:是否需要防锈包装、木箱、托盘,是否含运费和卸货,都要在报价中明确。
- 税务与结算方式:是否含税、账期长短,都会反映在最终价格上。
拿到报价后,建议对比的是"同等条件下的单价",而不是只看数字高低。过低的价格往往意味着材料厚度缩水、工序简化或质检缺失,最终可能以返工和延期的方式把成本还回来。
八、常见问题解答
问:只有样品没有图纸,可以加工吗?
可以。加工厂可以通过测绘还原尺寸并出具图纸确认,但建议对关键配合尺寸进行沟通,避免测绘误差影响装配。
问:小批量订单接不接?
多数济南本地加工厂对中小批量订单接受度较高,几十件到几百件都可以做,具体取决于工艺和设备排产情况。
问:从打样到批量交付一般要多久?
简单钣金件打样通常几天内可以完成,批量生产视工序数量和表面处理安排,一般在一到三周之间。涉及开模、铸件或特殊表面处理的零件周期会更长。
问:图纸保密怎么处理?
可以在合作前签署保密协议,明确图纸和模型的使用范围,正规加工厂通常会配合。
九、结语
金属加工看似是"按图干活",实际上涉及材料、工艺、精度、成本和交期的综合平衡。对于有非标金属件加工和金属件批量生产需求的企业来说,找到一家工艺覆盖完整、质检规范、沟通顺畅的济南金属加工合作伙伴,往往比单纯压低单价更有价值。
把图纸说清楚,把标准定明确,把样品验证做扎实,后续的批量交付就会顺畅很多。这也是济南本地制造业配套能力能够长期稳定服务周边产业链的根本原因。